九鼎重工机械:从单机设备到成套生产线,矿山与建材加工的设备逻辑
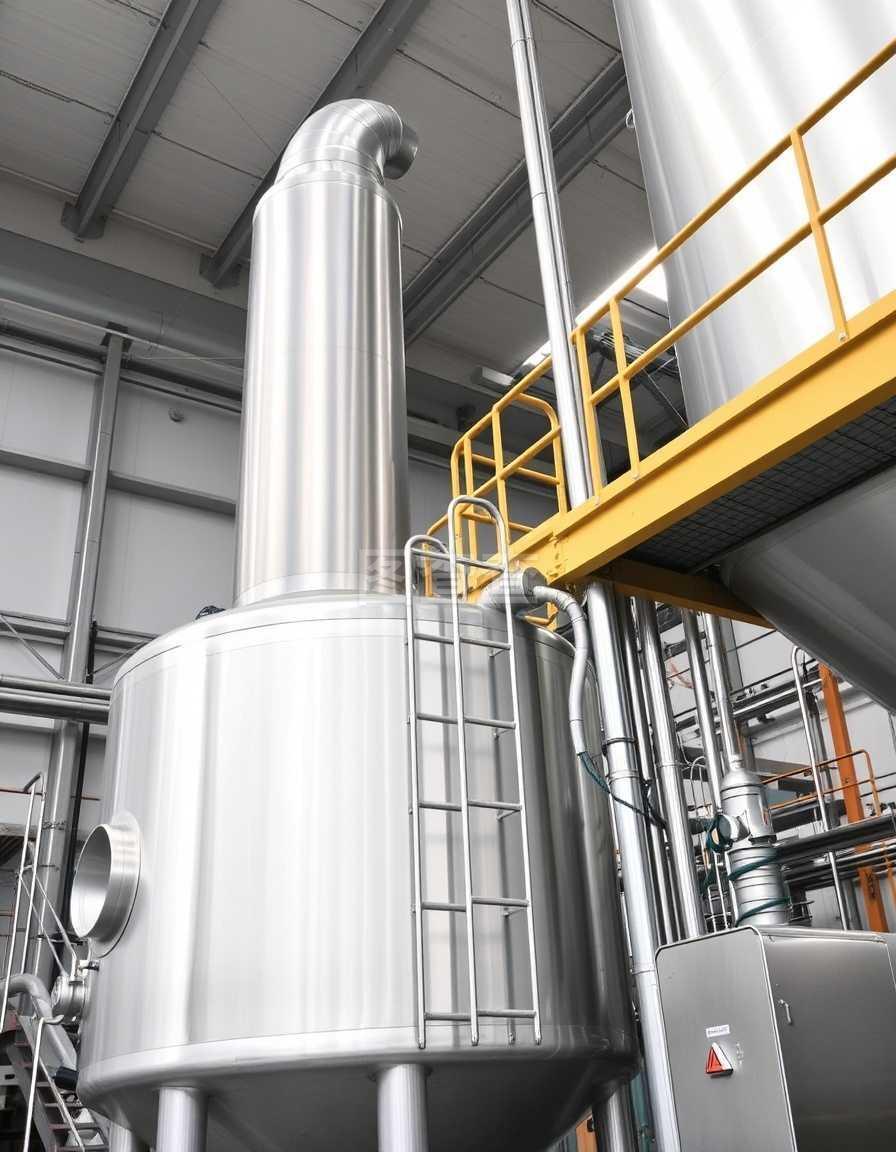
在矿山、建材、化工、冶金这些行业里,真正决定一条加工线能不能稳定出料的,往往不是某一个"明星设备",而是整套机械系统之间的配合。九鼎重工机械长期深耕重工装备领域,围绕破碎、制砂、磨粉、选矿、输送等环节,提供从单机装置到成套生产线的产品与服务。本文不谈空话,从行业本身的技术逻辑出发,聊聊重工机械到底在做什么、怎么选、怎么用。
一、重工机械行业的基本盘:设备在解决什么问题
重工机械的核心任务其实很朴素:把大块的原料变成可用的小块、细粉或合格骨料,同时保证产量、粒形和能耗处在合理区间。围绕这个目标,衍生出一整套装备体系:
- 破碎类设备:颚式破碎机、圆锥破碎机、反击式破碎机、锤式破碎机等,负责把原料逐级减小粒径;
- 制砂类设备:立轴冲击式制砂机、冲击破等,把碎石加工成符合建筑用砂标准的成品砂;
- 磨粉类设备:雷蒙磨、立式磨粉机、超细磨等,把物料研磨到80目至上千目的细度;
- 选矿类装置:球磨机、磁选机、浮选机、分级机等,用于金属与非金属矿的提纯分离;
- 辅助系统:给料机、振动筛、输送机、除尘装置、电控系统等,负责物料流转与环境控制。
这些设备单独看各有用途,放到一条完整产线里,就变成了"原料—粗碎—中细碎—筛分—制砂/磨粉—成品储存"的流水作业。九鼎重工机械的产品布局,正是沿着这条链路展开的。
二、破碎与制砂:原料到半成品的第一次蜕变
破碎是整条线的起点,也是最容易被低估的环节。很多用户反馈"产量上不去""成品粒形差",追根溯源,问题常常出在破碎段配置不合理。
以常见的石灰石、花岗岩、河卵石加工为例,合理的思路是"多碎少磨":用颚式破碎机做粗碎,把大块原料处理到中等粒度;再用圆锥破或反击破做中细碎,控制出料粒度;最后由制砂机整形,改善针片状颗粒比例。这样安排的好处是,磨机负担减轻,整体能耗下降,成品砂的石粉含量也更容易控制在标准范围内。
在材料适应性上,不同物料的硬度、含水率、磨蚀性差别很大。花岗岩、玄武岩这类高硬度原料,更适合层压破碎原理的圆锥破;石灰石、煤矸石等中低硬度物料,用反击破或锤破效率更高。九鼎重工机械在方案设计阶段,通常会先了解原料特性、进料尺寸、目标产量和成品规格,再确定设备型号与组合方式,而不是简单地"一套配置打天下"。
三、磨粉与选矿:把物料做得更细、更纯
如果说破碎解决的是"大小",磨粉解决的就是"粗细",选矿解决的则是"纯度"。
磨粉环节常见于非金属矿加工、建材原料制备、电厂脱硫等场景。影响磨粉效率的因素主要有三个:物料的易磨性、成品的细度要求、系统的风量与分级精度。立式磨粉机因为集破碎、研磨、分级、输送于一体,在规模化制粉项目中应用越来越广;雷蒙磨则在中小产量、投资预算有限的场景中依然有生命力。
选矿环节涉及球磨机、螺旋分级机、磁选机、浮选机等装置。这里的关键不是单台仪器多先进,而是磨矿细度与选别工艺是否匹配——磨得太粗,有用矿物未单体解离;磨得太细,又容易泥化、增加药剂消耗。因此,选矿线往往需要先做小型试验,再确定流程和参数。
四、成套生产线:让设备连成一条顺畅的流程
单机买回去能不能用好,很大程度取决于"成套"这件事做得怎么样。一条完整的砂石生产线,通常包含给料、破碎、筛分、制砂、洗砂、除尘、电控等多个子系统,各环节的产能必须相互匹配。
常见的配套原则包括:
- 前后产能匹配:粗碎产能应略大于中细碎,避免"前面堵、后面饿";
- 筛分闭环:不合格粒级返回再碎,形成闭路循环,提高成品合格率;
- 输送顺畅:皮带机倾角、带宽、带速要与物料粒度和流量匹配,减少撒料和堵料;
- 环保达标:在破碎、筛分、转运等产尘点加装除尘装置,必要时配合喷淋降尘;
- 电控集中:通过集中控制系统实现联动启停、故障报警,降低人工值守强度。
九鼎重工机械在成套项目上强调"先工艺、后设备":先根据场地条件、原料情况和成品要求画出工艺流程图,再据此选型配置。这样做的直接好处是,设备到场后安装衔接顺畅,调试周期短,投产后不容易出现"某一段拖后腿"的情况。
五、配件与零部件:容易被忽视,却决定停机率
重工机械工作环境恶劣,磨损是常态。颚板、板锤、锤头、轧臼壁、破碎壁、筛网、衬板、轴承、皮带等配件,属于典型的高消耗零部件。它们单价不高,但一旦断供或质量不稳,整条线就得停。
实际使用中,配件的寿命和成本要放在一起看。比如高锰钢、高铬铸铁、合金钢等不同材质,耐磨性和价格差异明显,适合的工况也不同。硬岩破碎场景下,选用韧性更好的材质往往比一味追求硬度更划算。九鼎重工机械在配件供应上注重原厂匹配和材质可追溯,避免"以次充好"带来的连锁损伤——毕竟一副便宜衬板省下的钱,可能还不够一次非计划停机的损失。
六、安装、调试与维修:服务能力才是长期口碑
设备卖出去只是开始。安装是否规范、调试是否到位、维修响应是否及时,直接决定了用户几年内的使用体验。
规范的安装包括基础放线、地脚螺栓预埋、设备找平找正、传动部分对中、电气接线与接地等环节。很多振动大、噪音异常、轴承发热的问题,根源都在安装阶段。调试阶段则要逐步加载、观察电流和温度变化,确认各子系统联动正常后再满负荷运行。
维修方面,重工设备讲究"预防性维护":定期检查润滑状况、紧固件松动情况、易损件磨损程度,把故障消灭在萌芽阶段。九鼎重工机械提供的技术服务覆盖选型咨询、方案设计、现场安装指导、调试培训、配件供应和后续维修支持,力求让用户在设备全生命周期内都有依托。
七、检测与质量控制:看不见的环节,看得见的结果
一台设备的质量,藏在很多看不见的细节里:钢材的化学成分、焊缝的探伤结果、加工件的尺寸公差、装配的配合间隙、出厂前的空载试机记录。这些环节做扎实,设备在现场才扛得住连续作业。
从用户角度,选型时不妨多问几句:关键零部件用什么材质?主要加工件是否经过热处理?出厂前有没有试机检测?这些问题的答案,往往比报价单上的数字更能说明问题。
八、如何挑选靠谱的重工机械供应商
结合行业经验,可以重点考察以下几个方面:
- 是否懂工艺:只会报型号、不谈物料特性和流程匹配的,多半只是卖设备;
- 是否有成套能力:能提供从单机到整线的方案,说明技术积累更完整;
- 配件供应是否稳定:易损件能否长期稳定供货,关系到后期运营成本;
- 服务响应是否及时:安装指导和故障处理的响应速度,直接换算成停机损失;
- 是否有同类项目参考:相同或相近物料、相近产量的案例,最有说服力。
九鼎重工机械(zzjdcn.com)围绕矿山破碎、砂石制砂、工业磨粉、选矿提纯等领域,提供设备、配件与技术服务。对于正在筹建或改造生产线的用户来说,先明确自己的原料、产量和成品要求,再与技术人员沟通工艺方案,通常能少走不少弯路。
结语
重工机械不是快消品,它关系到一条生产线未来五到十年的运转效率。设备选得对、配得齐、装得好、养得勤,产量和效益自然水到渠成。与其在价格上反复拉锯,不如把精力花在工艺方案和技术服务上——这才是重工装备真正值钱的地方。